
Je pakt een wegwerpisolatiejas of een operatielaken en je voelt een lichtgewicht laken dat in niets lijkt op geweven katoen of gebreid polyester. Dat materiaal is niet-geweven stof en wordt op e...
READ MORE
Nieuwscategorie
Productcategorie
Hoe nitrilhandschoenen worden gemaakt: productieproces van NBR tot nitrilhandschoenen
Als je wegwerphandschoenen per doos koopt, gebeurt het moment van de waarheid de eerste keer dat een handschoen kapot gaat. Een lekke band, een gescheurde manchet of een stijve film is geen op zichzelf staand ongeval. Het is het zichtbare resultaat van een reeks beslissingen die zijn genomen terwijl de handschoen nog een vloeibare samenstelling was op een productielijn. Nitrilhandschoenen worden gemaakt door keramische, handvormige vormen in een waterige nitrilbutadieenrubber (NBR) latex te dompelen, vervolgens de film uit te harden en af te werken totdat deze de vereiste balans tussen barrière, elasticiteit en comfort bereikt. Als u dat productieproces begrijpt, weet u welke kwaliteitsproblemen te voorkomen zijn, welke claims er daadwerkelijk toe doen en wat u moet vragen voordat u zich tot een leverancier wendt.
Waar zijn nitrilhandschoenen van gemaakt?
Op chemisch niveau beginnen nitrilhandschoenen als nitrilbutadieenrubber, een synthetisch copolymeer gemaakt door acrylonitril en butadieen in een emulsie te polymeriseren. Acrylonitril geeft de handschoen zijn weerstand tegen oliën, oplosmiddelen en vele chemicaliën. Butadieen geeft de polymeerketen zijn flexibiliteit, veerkracht en treksterkte. Samen produceren ze een comfortabel elastische film die een sterke barrière biedt zonder afhankelijk te zijn van natuurlijke latexeiwitten.
Fabrikanten passen de verhouding van de twee monomeren aan voor het beoogde gebruik. Een hogere acrylonitrilverhouding verbetert de bestendigheid tegen chemicaliën en maakt de film iets steviger. Een hogere butadieenverhouding verbetert de zachtheid en rek, maar kan de chemische weerstand verlagen. Dit is de reden waarom verschillende handschoenen zich zo verschillend gedragen, ook al worden ze allemaal nitril genoemd.
| Onderdeel | Hoofdrol | Wat het met de handschoen doet |
|---|---|---|
| Acrylonitril | Copolymeer bouwsteen | Chemische en oliebestendigheid, oppervlaktehardheid |
| Butadieen | Copolymeer bouwsteen | Elasticiteit, treksterkte, flexibiliteit |
| Calciumnitraat | Stollingsmiddel | Controleert zelfs latexafzetting op de eerstgenoemde |
| Water en additieven | Drager- en proceschemie | Beïnvloedt de viscositeit, wanddikte en oplosbaarheid van residuen |
Deze tabel is een vereenvoudiging, maar het is de juiste manier om na te denken over de keuze van handschoenen. Wanneer een koper vraagt om een betere chemische bestendigheid, kan de fabrikant de polymeerverhouding verschuiven. Wanneer de hoofdklacht na twee uur een stijve hand is, wordt flexibiliteit de prioriteit. Beide eigenschappen worden tijdens het compounderen vastgelegd en niet later als oppervlaktebehandeling toegevoegd.
Hoe nitrilhandschoenen worden gemaakt: de productielijn
De productie van nitrilhandschoenen lijkt op niets anders dan op een precisie-platingsbewerking. Keramische vormers in de vorm van handen lopen op bovenliggende transportlijnen door een continue reeks van dips, wasbeurten en ovens. De transportsnelheid, latexviscositeit, dompeltijd, oventemperatuur en kettinglengte zijn allemaal gecontroleerde instellingen. Wanneer deze instellingen stabiel blijven, passen de handschoenen aan het begin van een dienst bij de handschoenen aan het einde van een dienst.
- Het schoonmaken van de vormers. Keramische vormers worden gewassen met heet water en een oplossing op chloorbasis om elk spoor van residu te verwijderen, vervolgens gespoeld en gedroogd. Een vervuilde vormer veroorzaakt oppervlaktedefecten en gaatjes.
- Het coaguleermiddel aanbrengen. Vormers worden ondergedompeld in een calciumnitraatoplossing die lossingsmiddelen bevat. Deze laag zorgt ervoor dat NBR-latexdeeltjes tijdens de volgende onderdompeling gelijkmatig op de mal worden afgezet.
- Dompelen in NBR-latex. De gecoate vormer komt in de nitrillatextank terecht. Verblijftijd en viscositeit van de oplossing regelen de wanddikte. Een dunne vingertop of transparante handpalm is vaak een teken van onvoldoende onderdompelingstijd of slechte viscositeitscontrole.
- Het kralen van de pols. Een mechanisch kralenstation rolt de natte film bij de polsopening op om de bekende dikkere manchet te creëren. Deze kraal geeft de handschoen zijn primaire scheurweerstand tijdens het aantrekken.
- Uitloging. De handschoenen bewegen door heetwatertanks om in water oplosbare resten weg te spoelen. Uitloging is van cruciaal belang voor de biocompatibiliteit en voor het laag houden van de niveaus van extraheerbare chemicaliën.
- Uitharding. De vormers gaan door een lange ovenlijn waar warmte de polymeerketen verknoopt. Deze stap ontwikkelt treksterkte, elasticiteit en lekbestendigheid.
- Strippen en afwerken. Eenmaal afgekoeld worden de handschoenen van de mallen gehaald, getest, indien nodig behandeld voor het aantrekken, en verpakt.
Van deze stappen verdient het genezen de grootste aandacht. Een korte oven of een ongelijkmatig hitteprofiel resulteert in onvoldoende uitgeharde plekken die gemakkelijk scheuren maar er op het oppervlak nog steeds normaal uitzien. Lange transportkettingen en segmenten met gecontroleerde temperatuurzones geven het polymeer voldoende tijd om gelijkmatig te verknopen. Dit is een gebied waar de lay-out van de fabriek belangrijker is dan de merknaam op de doos.
Textuur, poeder en lengte: opties die tijdens het dippen zijn opgebouwd
Zodra de basisfilm is gevormd, kan de handschoen worden afgewerkt met een van de verschillende oppervlakteopties. Dit zijn geen achteraf overwogen verpakkingsbeslissingen; ze worden gecontroleerd tijdens de productie en hebben invloed op de grip, het aantrekken en het besmettingsrisico.
Vingertoptextuur versus volledige textuur
Handschoenen met vingertextuur plaatsen alleen een verhoogd patroon op de vingertoppen. Hierdoor heb je grip op kleine voorwerpen zonder dat de handpalm omvangrijk aanvoelt. Volledig gestructureerde handschoenen vergroten de grip over de handpalm en vingers en zijn handig voor natte of olieachtige handelingen, zoals onderhoud en industriële montage. Voor werk waarbij grip wordt gecombineerd met uitgebreide polsbedekking, is een industriële handschoen met vingertextuur van 30 cm een betrouwbare optie: 30 cm lange industriële nitrilhandschoenen met vingertoptextuur .
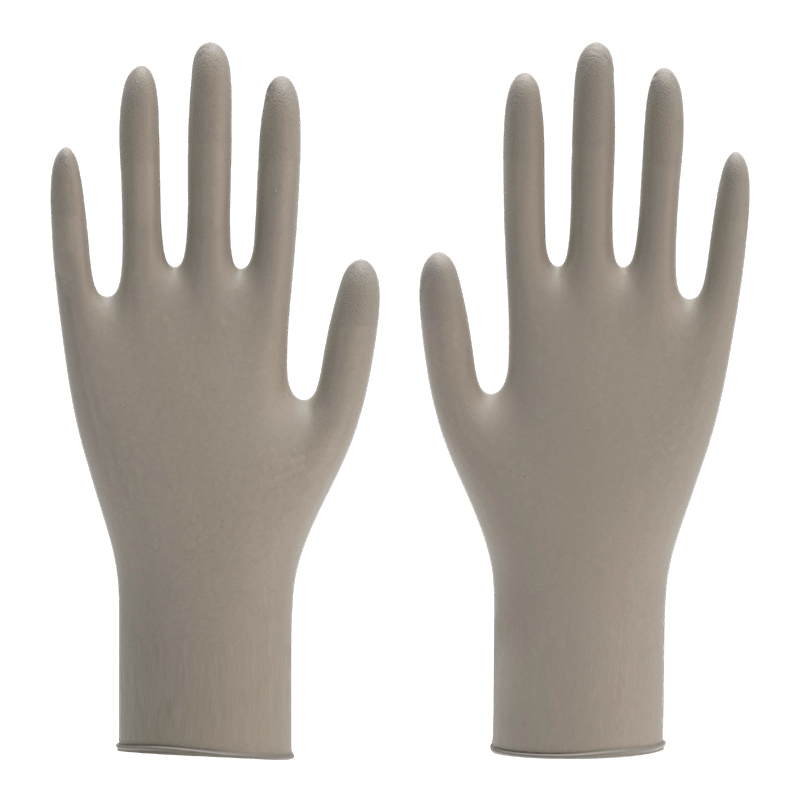 Groothandel 12 inch L industriële nitrilhandschoenen met vingertoptextuur Fabriek, leverancier Jiangsu Complete Sincerity Medical New Materials Co., Ltd. is China groothandel 12 inch L industriële vingertop-getextureerde nitrilhandschoenen feit ... Bekijk Product →
Gepoederd versus poedervrij
Gepoederde handschoenen zijn voorzien van een maïszetmeelcoating waardoor ze gemakkelijker aan en uit te trekken zijn. Poedervrije handschoenen zijn gechloreerd of voorzien van een polymeercoating om hetzelfde gemakkelijke aantrekken te bereiken zonder dat er zetmeel in het milieu terechtkomt. Poedervrij heeft over het algemeen de voorkeur bij voedselbereiding en medische omgevingen, waar poeder een besmettingsprobleem kan worden. Een poedervrije handschoen van voedingskwaliteit met een lengte van 9 inch is een veel voorkomende specificatie voor verwerkingslijnen: 9-inch L voedselveilige poedervrije nitrilhandschoenen .
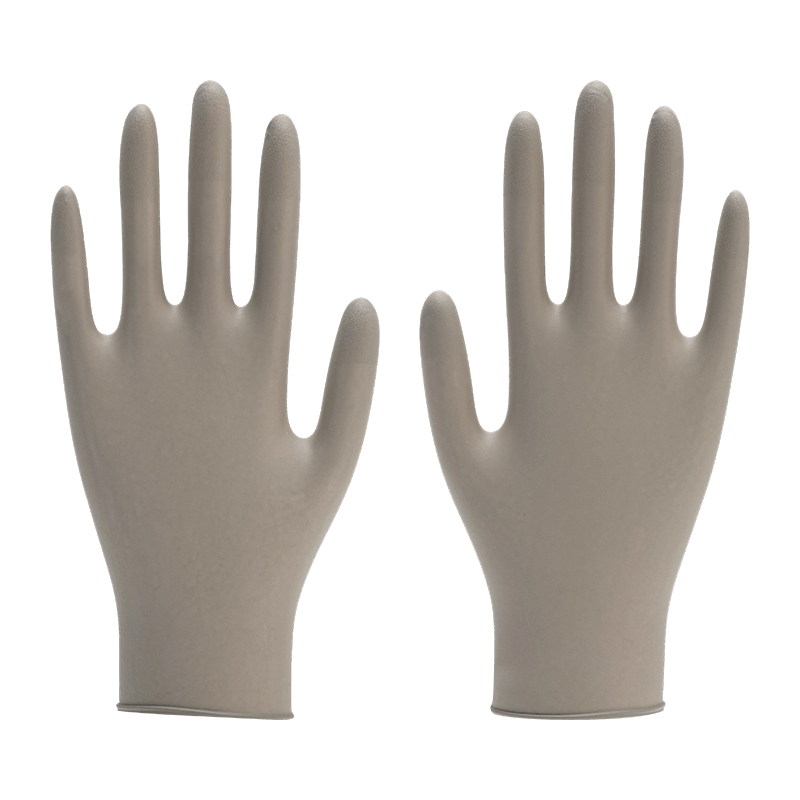 Groothandel 9 inch L Food-grade poedervrije nitrilhandschoenenfabriek, leveranciers - Ji Jiangsu Complete Sincerity Medical New Materials Co., Ltd. is China groothandel 9 inch L Food-Grade poedervrije nitrilhandschoenen fabriek en ... Bekijk Product →
9-inch versus 12-inch
Lengte is een keuze tussen dekking en behendigheid. Een 9-inch handschoen bedekt de pols en wordt gebruikt voor onderzoek, bediening en de meeste taken. Een 30 cm lange handschoen strekt zich verder uit over de onderarm en wordt gebruikt wanneer spatten, chemicaliën of verontreinigde oppervlakken voorbij de pols reiken. Beide lengtes kunnen worden vervaardigd met dezelfde textuur en poederopties.
Kwaliteitscontrole: waar productiefouten worden ontdekt
Een handschoen is slechts zo goed als het inspectiesysteem erachter. Na het strippen ondergaan afgewerkte handschoenen een combinatie van geautomatiseerde tests en bemonsteringstests. Waterlektests en luchtinflatietests detecteren gaatjes. Trek- en rektesten beoordelen de sterkte van de film. Dimensionale controles bevestigen lengte, dikte en manchetbreedte.
| Test | Wat het meet | Waarom het ertoe doet |
|---|---|---|
| Waterlektest | Gaatjes in de film | Een directe meting van de integriteit van de barrière |
| Treksterkte | Er was kracht nodig om de film te breken | Voorspelt de weerstand tegen scheuren tijdens het aantrekken en werken |
| Verlenging bij breuk | Hoe ver de film zich uitstrekt voordat deze breekt | Toont flexibiliteit en comfort bij herhaalde bewegingen |
| Dimensionale bemonstering | Lengte, dikte, palmbreedte | Bevestigt dat de handschoen past bij de aangegeven maat en lengte |
Bemonstering wordt doorgaans uitgedrukt in een Acceptable Quality Limit of AQL. Een lager AQL-nummer betekent dat de fabrikant minder defecte eenheden in een monsterbatch toestaat. Medische toepassingen specificeren over het algemeen een strengere AQL dan toepassingen voor algemene doeleinden. De AQL is niet zomaar een certificaat aan de muur; het komt voort uit een herhaalbare inspectieprocedure op de productievloer.
Consistentie is een andere dimensie van kwaliteit. Onze faciliteit voert een volledige constante temperatuurcontrole uit en maakt gebruik van verlengde transportkettingen in de ovenzone om de uithardingsomstandigheden uniform te houden. Daarom wordt batchconsistentie behandeld als een productiediscipline en niet als een belofte die na het testen wordt gedaan.
Wat kopers een fabrikant van nitrilhandschoenen moeten vragen
Wanneer u honderdduizenden handschoenen aanschaft, bepaalt het productieproces of u een voorspelbaar product ontvangt of een voortdurende bron van afgekeurde producten. Vraag om details, geen vage beloftes.
- Vraag naar het AQL-niveau en het bemonsteringsprotocol dat op uw batch wordt gebruikt.
- Vraag naar maatgegevens: lengte, dikte bij handpalm en vingertop, en manchetbreedte.
- Vraag of de handschoen een chloor- of polymeercoating heeft, zodat u ze poedervrij kunt aantrekken.
- Vraag naar de uitvoerstabiliteit. Een lijn die 200 handschoenen per minuut aankan en productievolumes van meer dan een miljoen handschoenen per dag kunnen de batchchemie doorgaans stabiel houden over lange runs.
- Vraag hoe de leverancier omgaat met samengestelde wijzigingen tussen bestellingen. Veranderingen in de NBR-verhouding kunnen het gevoel van de handschoen en de chemische weerstand veranderen, zelfs als de maat en verpakking hetzelfde blijven.
De productiekwaliteit wordt aan de lijn behaald, niet in de doos. De volgende keer dat u nitrilhandschoenen vergelijkt, lees dan de technische fiche met het productieproces in gedachten. Als de leverancier niet kan uitleggen hoe hun handschoenen worden gemaakt, proberen de handschoenen u iets te vertellen.
Uitgelichte producten
Aanbevolen producten
-
 9 inch XS medische gepoederde nitrilhandschoenen
-
 9 inch XS medische nitrilhandschoenen met textuur
-
 9 inch XS Food-grade gepoederde nitrilhandschoenen
-
 9 inch XL Food-grade poedervrije nitrilhandschoenen
-
 9 inch XS Food-grade getextureerde nitrilhandschoenen
-
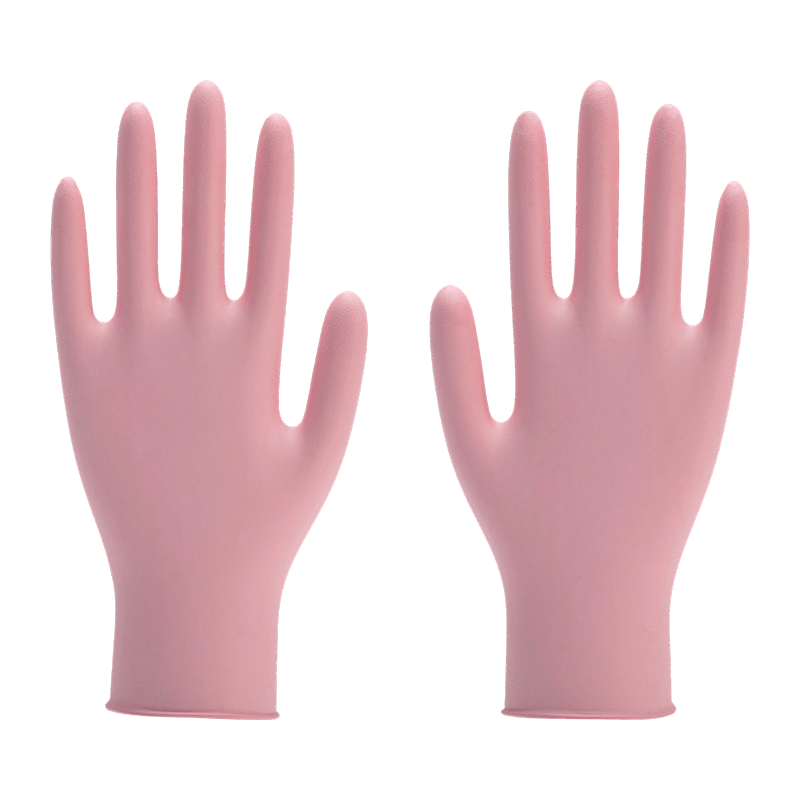 9 inch XXL Food-grade poedervrije nitrilhandschoenen
Nieuws
-
-
In onze jaren van produceren nitrilhandschoenen voor medisch gebruik , industriële, voedsel- en bioveiligheidsklanten, de vraag die kopers het vaakst stellen, gaat over de dikte. Kun ...
READ MORE -
Als u wegwerphandschoenen in bulk koopt, heeft u waarschijnlijk een heel eenvoudige vraag aan een leverancier gesteld en een nogal glibberig antwoord gekregen: hoeveel handschoenen zitten er in ...
READ MORE -
Weinig vragen bereiken ons team zo vaak als deze: hoe lang gaan nitrilhandschoenen eigenlijk mee? Als fabrikant van medische onderzoekshandschoenen spreken wij wekelijks met inkoopmanagers die e...
READ MORE
Ontvang een gratis
Aangepaste offerte!
Aangepaste offerte!
Wij streven ernaar geïntegreerde oplossingen te bieden voor nitrilhandschoenen en non-woven producten.
Get a Quote
Wegwerphandschoenen
Snelle koppelingen
E-mail
gatherlucky-sales5@nt-huifu.com
Bel ons
+86-18012229099
+86-18012229096
+86-18012229099
AdresNo.7 Wenzhou Road, economische ontwikkelingszone, Shuyang County, Suqian, provincie Jiangsu, China, 223600
auteursrecht © Jiangsu Complete Sincerity Medical New Materials Co.,Ltd. Alle rechten voorbehouden.
 Registratienummer: 2021200 / 2021200
Deze website is bedoeld voor gebruikers buiten China